





Aluminium sheet price, week 41/2026: SMM A00 drops to 23,650
Shanghai reopened after National Day with two down sessions: the SMM A00 aluminium in...


Gia công CNC (Computer Numerical Control) là phương pháp hàng đầu để chế tạo các chi tiết nhôm với độ chính xác cao. Tuy nhiên, do đặc tính mềm, dẻo và dẫn nhiệt tốt, việc gia công nhôm đòi hỏi những kinh nghiệm và thiết lập thông số riêng biệt so với thép. Nắm vững các kỹ thuật này sẽ giúp đạt được bề mặt hoàn hảo, tối ưu hóa thời gian và kéo dài tuổi thọ dụng cụ cắt.
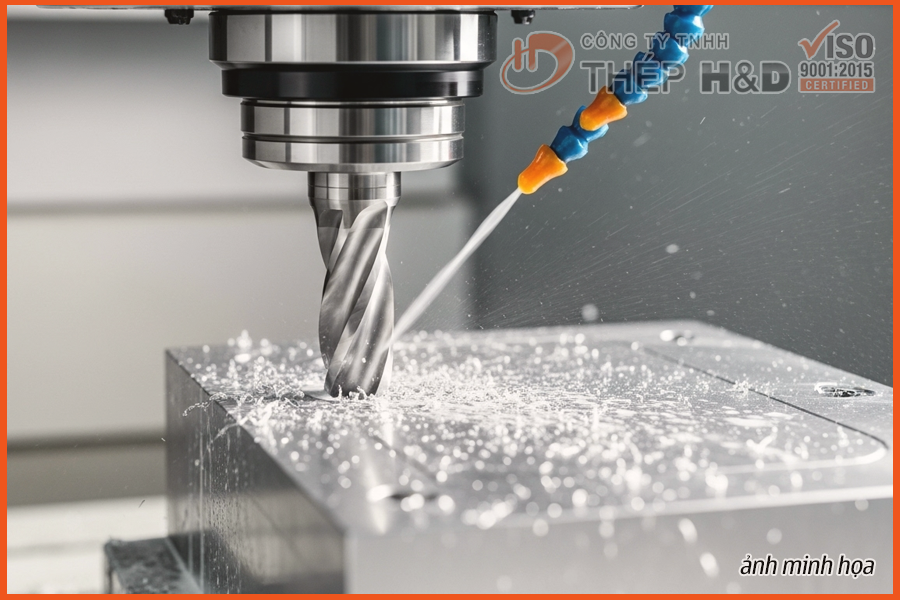
Đây là hai yếu tố then chốt quyết định đến 90% sự thành công của quá trình gia công cơ khí. Sai lầm trong khâu này có thể dẫn đến hiện tượng bám dính phoi (built-up edge), làm hỏng bề mặt sản phẩm và gãy dao.
Lưu ý: Bảng dưới đây chỉ mang tính tham khảo. Thông số thực tế cần được điều chỉnh dựa trên loại máy CNC, độ cứng của đồ gá và loại hợp kim nhôm cụ thể.
| Thông số | Giá trị tham khảo | Ghi chú |
|---|---|---|
| Tốc độ trục chính (RPM) | 8.000 – 20.000 vòng/phút | Tùy đường kính dao và loại nhôm |
| Tốc độ tiến dao (Feedrate) | 1.000 – 3.000 mm/phút | Dành cho dao có đường kính 6–12 mm |
| Chiều sâu cắt (DOC) | 0.5 – 2.0 mm | Phụ thuộc vào độ cứng máy và phôi |
| Loại dao cắt | Dao 2–3 me, phủ DLC/TiB2 | Ưu tiên dao sắc, góc thoát phoi lớn |
| Loại nhôm dễ gia công nhất | 6061-T6, 5052-H32 | Hợp kim nhôm 7075 cứng hơn, cần điều chỉnh thông số. |
Bằng cách áp dụng đúng các nguyên tắc trên, quá trình gia công CNC nhôm sẽ trở nên hiệu quả, mang lại những sản phẩm không chỉ chính xác về kích thước mà còn có tính thẩm mỹ cao, đáp ứng được những yêu cầu khắt khe nhất của ngành công nghiệp.
Shanghai reopened after National Day with two down sessions: the SMM A00 aluminium in...
From 20 October 2026, Decree 344/2026/ND-CP opens a state ordering mechanism and ince...
Aluminum's physical figures differ between alloys, and each figure drives a concrete...
The SMM A00 aluminium ingot price fell in all three sessions of week 40/2026, closing...
Vietnam's car market sold 432,548 vehicles in the first eight months of 2026, the fas...
3mm aluminum sheet is the most requested thickness in the thin-to-medium range: stiff...
A6061 is a heat-treatable aluminium–magnesium–silicon alloy widely used for machine f...
Drewry's Intra-Asia Container Index closed at 1,491 USD/40ft on 24 September 2026, up...
The SMM A00 aluminium ingot price ended week 39/2026 at 24,240 CNY/t, up 60 CNY/t fro...
Aluminum tread plate is sheet with a raised pattern on one face, used for truck floor...


